Imagine uma linha de embalagem de alta velocidade operando a 120 garrafas por minuto. De repente, o sistema para. Uma mensagem de erro pisca na HMI: “Sensor 7 — Signal Fault”. O engenheiro de manutenção corre para a linha, abre o gabinete de controle e inicia a solução de problemas. Trinta minutos depois, o problema é identificado: o sensor capacitivo selecionado para detectar garrafas plásticas transparentes não é confiável porque a transparência da garrafa e as variações da luz ambiente estão causando falsos disparos. Isto não é uma falha do sensor; é uma falha de seleção. O sensor errado foi escolhido para a aplicação e toda a linha de produção pagou o preço. Este cenário ocorre diariamente nas fábricas e ressalta uma verdade fundamental: selecionar o sensor certo para um sistema PLC não é uma tarefa trivial. É uma decisão que exige uma abordagem estruturada, um entendimento profundo da aplicação e uma compreensão clara dos fatores técnicos que determinam o desempenho do sensor.
Ao selecionar umSensor Industrial IFMpara sistemas PLC, os engenheiros devem avaliar sete dimensões críticas: tipo de sensor e princípio de detecção, compatibilidade elétrica com o módulo de entrada PLC, condições ambientais (temperatura, umidade, poeira), integração de protocolo de comunicação (especialmente IO-Link), tempo de resposta e precisão, restrições mecânicas e de montagem e confiabilidade de longo prazo e custo total de propriedade. Cada um desses fatores interage com os outros, e a escolha ideal raramente é o sensor mais caro ou aquele com maior alcance de detecção. É o sensor que corresponde precisamente aos requisitos específicos da aplicação. Este artigo irá guiá-lo sistematicamente através de cada uma dessas dimensões, fornecendo insights técnicos, exemplos práticos e estruturas de tomada de decisão para ajudá-lo a selecionar o Sensor Industrial IFM certo para o seu sistema PLC.
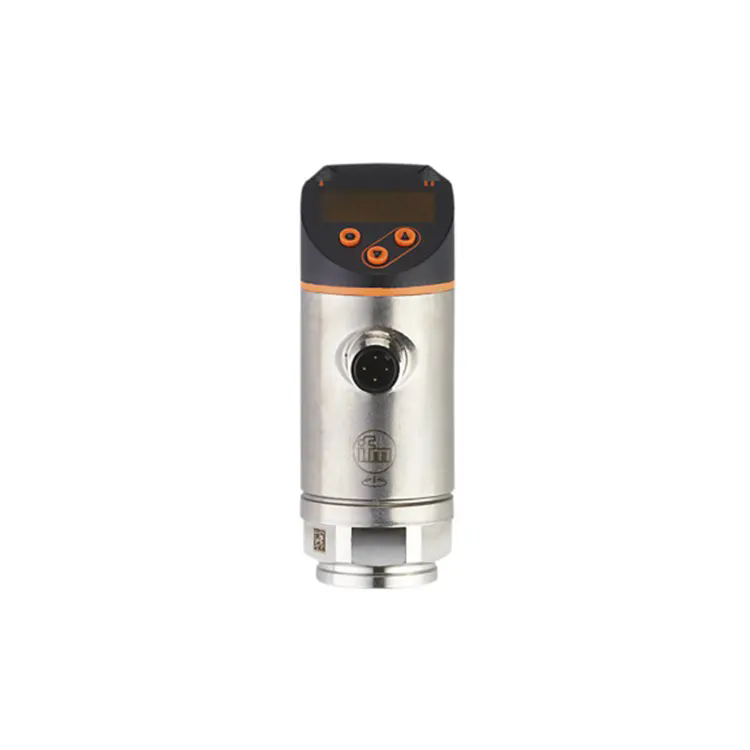
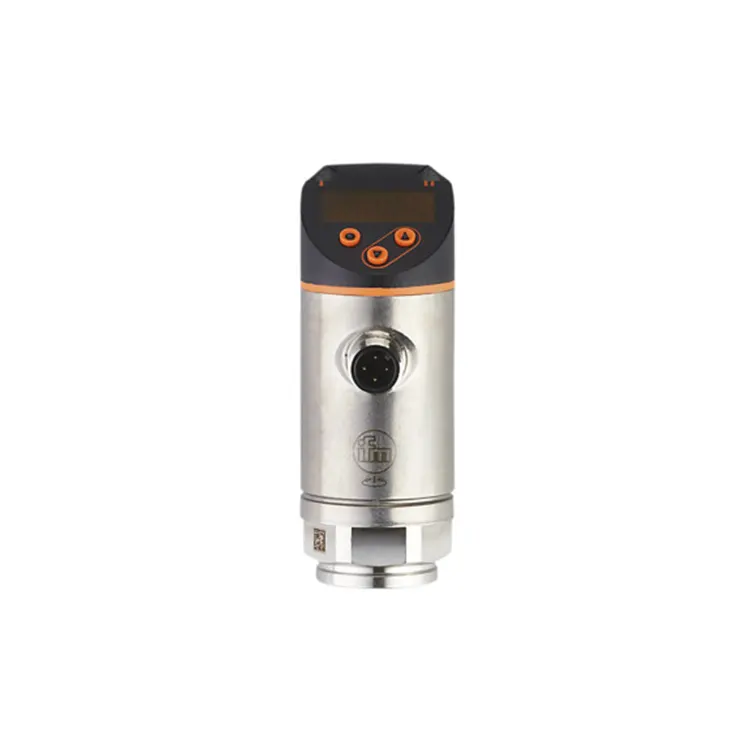
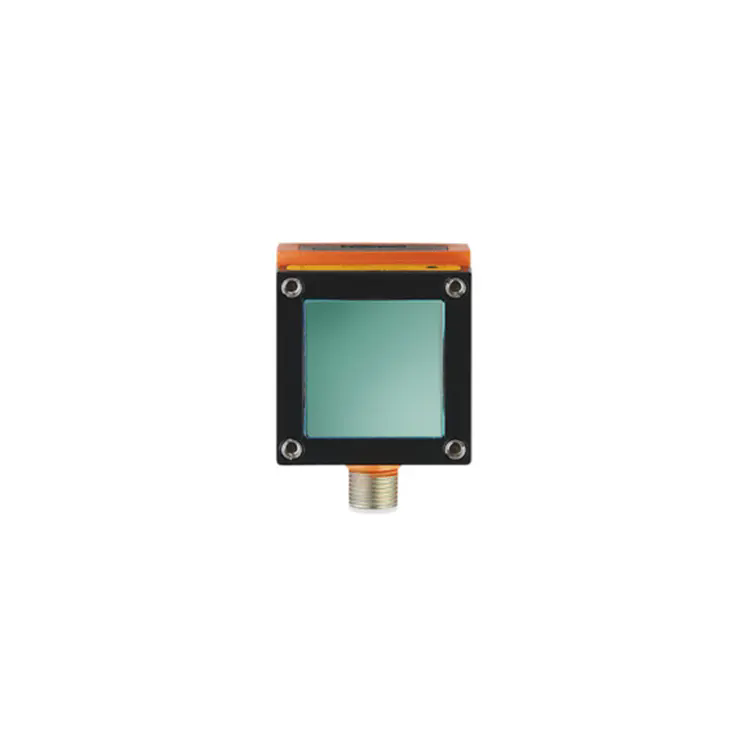
UmSensor Industrial IFMé um dispositivo eletrônico projetado para detectar mudanças físicas em um ambiente de fabricação e converter essas mudanças em sinais elétricos que podem ser interpretados por um Controlador Lógico Programável (CLP). O sensor é o órgão sensorial do sistema de automação, fornecendo o feedback necessário para que o PLC tome decisões, inicie ações e mantenha o controle dos processos industriais. Seja detectando a presença de um componente em um transportador, medindo a pressão em uma linha hidráulica ou monitorando a temperatura do enrolamento de um motor, o Sensor Industrial IFM é a interface entre o mundo físico e o sistema de controle digital.
IFM é uma marca reconhecida mundialmente, conhecida por sua ampla gama de sensores industriais, incluindo sensores de proximidade indutivos, sensores fotoelétricos, sensores capacitivos, sensores ultrassônicos, sensores de pressão, sensores de temperatura e sensores de fluxo. Cada tipo de sensor é projetado para um princípio de detecção específico, tornando-o adequado para aplicações e ambientes específicos. A seleção do Sensor Industrial IFM certo requer uma compreensão clara dos requisitos da aplicação, do objeto de detecção e do ambiente de integração. O sensor deve ser compatível com o CLP em termos de especificações elétricas (tensão, corrente, tipo de saída), protocolo de comunicação (IO-Link, PROFINET, EtherNet/IP) e montagem mecânica. As especificações técnicas do sensor definem seu envelope de desempenho e determinam se ele é capaz de atender às demandas da aplicação.
Nossa equipe emComércio de automação de luz flutuante Co., Ltd.é especializada em ajudar engenheiros a navegar nesse processo de seleção. Com anos de experiência no fornecimento de produtos de sensores industriais IFM para integradores de sistemas e fabricantes, entendemos as nuances da seleção de sensores e podemos fornecer orientação sobre o sensor mais adequado para sua aplicação. Esteja você projetando um novo sistema ou mantendo um existente, escolher o Sensor Industrial IFM certo é fundamental para o sucesso do seu projeto de automação. Nas seções a seguir, nos aprofundaremos nas principais especificações, tipos de sensores e considerações de integração que orientarão você para a seleção ideal do sensor.
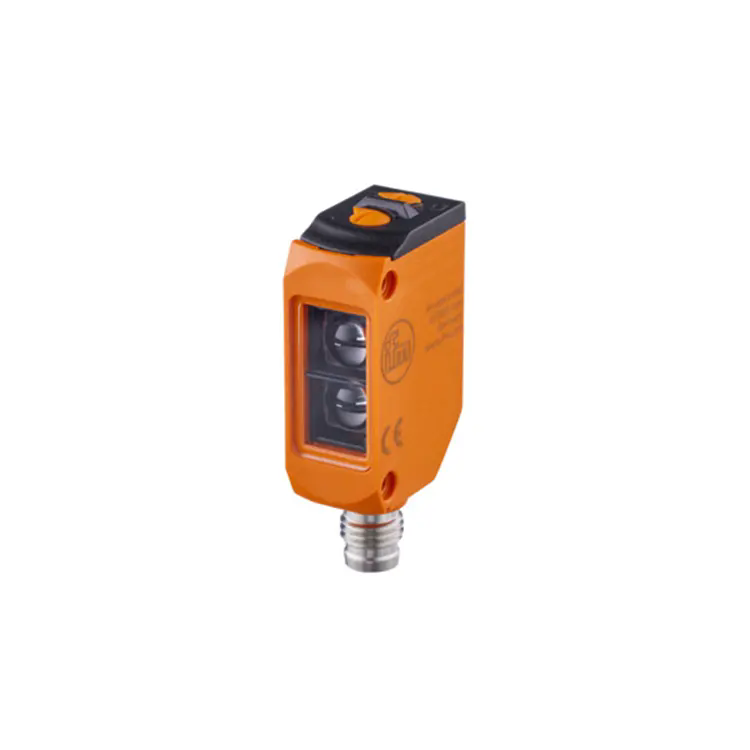
As especificações técnicas de umSensor Industrial IFMfornecer uma descrição quantitativa de suas capacidades e limitações. Compreender essas especificações é essencial para comparar modelos de sensores e determinar sua adequação para uma aplicação específica. A tabela a seguir resume as principais especificações técnicas para uma variedade de tipos de sensores industriais IFM, juntamente com seus valores típicos e o impacto no desempenho da aplicação.
| Especificação | Proximidade Indutiva | Fotoelétrico | Capacitivo | Ultrassônico | Impacto na aplicação |
| Faixa de detecção (mm) | 2 - 40 | 50 - 20.000 | 2 - 40 | 20 - 8.000 | Determina a distância máxima até o alvo |
| Tempo de resposta (ms) | <1 | <1 | <5 | <50 | Crítico para aplicações de alta velocidade |
| Precisão de repetição (%) | <2 | <5 | <5 | <2 | Garante detecção consistente ao longo do tempo |
| Temperatura operacional (°C) | -25 a +85 | -25 a +60 | -25 a +85 | -20 a +70 | Define a faixa de ambiente utilizável |
| Proteção de entrada (IP) | IP67 | IP67 | IP67 | IP67 | Resistência à entrada de poeira e água |
| Tipo de saída | PNP/NPN, Link IO | PNP/NPN, Link IO | PNP/NPN, Link IO | PNP/NPN, Link IO | Compatibilidade com módulos de entrada PLC |
| Material da Habitação | Aço inoxidável | ABS/PC | Aço inoxidável | Aço inoxidável | Durabilidade e resistência química |
Ao avaliar essas especificações, é essencial priorizá-las com base nos requisitos da aplicação. Para uma linha de engarrafamento de alta velocidade, o tempo de resposta e a precisão da repetição são essenciais. Para um sistema de manuseio de materiais externo, a classificação IP e a faixa de temperatura operacional são fundamentais. Para uma aplicação de processamento químico, o material do invólucro e a resistência química são a prioridade. Nossa fábrica emAutomação de luz flutuanteenfatiza a importância de uma abordagem equilibrada, onde todas as especificações são consideradas de forma holística para garantir que o sensor selecionado atenda aos requisitos da aplicação e forneça serviço confiável e de longo prazo.
Imagine uma engenheira chamada Sarah que trabalha em uma grande montadora automotiva. Ela tem a tarefa de projetar uma nova solução de detecção para uma célula de soldagem robótica. A célula deve detectar a presença de peças metálicas, verificar a orientação correta e garantir que o braço robótico esteja na posição correta antes de iniciar o ciclo de soldagem. Sarah tem vários tipos de sensores disponíveis, mas ela deve escolher o correto para cada função. Este cenário é típico de qualquer engenheiro de automação, e o processo de seleção é melhor abordado como uma árvore de decisão sistemática.
O primeiro ponto de decisão é o princípio de detecção. Os tipos mais comuns deSensor Industrial IFMsão indutivos, fotoelétricos, capacitivos e ultrassônicos. Sensores indutivos são os cavalos de batalha da detecção de metais. Eles geram um campo magnético de alta frequência que é alterado quando um objeto metálico entra na área de detecção. Eles são altamente confiáveis, rápidos e não são afetados por poeira, sujeira ou óleo na face de detecção. Para a célula de soldagem da Sarah, os sensores indutivos são a escolha perfeita para detectar a presença de peças metálicas e verificar se o braço robótico está em posição. Sensores fotoelétricos usam luz para detectar objetos. Eles vêm em três modos comuns: feixe direto, retrorreflexivo e difuso. Os sensores de feixe possuem emissor e receptor separados, proporcionando o maior alcance de detecção e a mais alta confiabilidade em ambientes sujos. Eles são ideais para detectar pequenas peças ou objetos que não podem ser detectados de forma confiável por outros métodos. Na célula de soldagem, um sensor retrorreflexivo pode ser usado para confirmar se a peça está na orientação correta antes do início da soldagem.
Sensores capacitivos detectam alterações na capacitância causadas pela presença de qualquer objeto, independentemente do seu material. Eles são particularmente úteis para detectar objetos não metálicos, como plásticos, líquidos e materiais granulares. Em uma célula de soldagem, um sensor capacitivo pode ser usado para detectar a presença de um fluido refrigerante em uma linha de fluxo ou para detectar o nível de um lubrificante. Os sensores ultrassônicos usam ondas sonoras para detectar objetos, tornando-os ideais para aplicações onde os sensores fotoelétricos são inadequados devido à poeira ou à cor, transparência ou refletividade do alvo. Sensores ultrassônicos são comumente usados para medição de distância, detecção de nível e detecção de objetos em ambientes agressivos. A tabela abaixo fornece uma estrutura de decisão para selecionar o tipo de sensor apropriado com base nos requisitos de detecção.
| Requisito de detecção | Indutivo | Fotoelétrico | Capacitivo | Ultrassônico | Recomendação |
| Detectar objeto metálico, curto alcance | ✓ | Proximidade Indutiva | |||
| Detectar objeto a longa distância (1-20 m) | ✓ | Feixe passante fotoelétrico | |||
| Detectar objeto transparente (vidro, plástico) | ✓ | ✓ | ✓ | Fotoelétrico ou ultrassônico | |
| Detectar líquido ou sólido não metálico | ✓ | ✓ | ✓ | Capacitivo ou Ultrassônico | |
| Detectar objeto em ambiente empoeirado | ✓ | ✓ | ✓ | Indutivo ou Ultrassônico | |
| Medir a distância até o objeto | ✓ | Ultrassônico | |||
| Detecção de alta velocidade (<1 ms) | ✓ | ✓ | Indutivo ou Fotoelétrico |
Na aplicação de células de soldagem da Sarah, os sensores indutivos são a escolha certa para detecção de metais, enquanto os sensores fotoelétricos fornecem flexibilidade para verificação de orientação. Sensores capacitivos e ultrassônicos podem ser considerados para funções auxiliares adicionais. A chave para uma seleção bem-sucedida do sensor é combinar o princípio de detecção do sensor com as características específicas do alvo e as condições ambientais. NoComércio de automação de luz flutuante Co., Ltd., nossa equipe de especialistas em automação pode ajudá-lo a navegar pelas opções disponíveis e selecionar o sensor industrial IFM certo para sua aplicação específica.
Uma vez selecionado o tipo de sensor, o próximo passo crítico é garantir a compatibilidade elétrica com o sistema PLC. O sensor deve ser corretamente compatível com o módulo de entrada do CLP em termos de tensão, corrente, tipo de saída e método de conexão. Uma incompatibilidade elétrica pode resultar em ausência de sinal, sinal incorreto ou danos ao sensor ou ao PLC. As incompatibilidades elétricas mais comuns envolvem o tipo de saída (NPN vs. PNP) e a tensão da fonte de alimentação. Compreender esses parâmetros é essencial para uma integração bem-sucedida.
O tipo de saída de umSensor Industrial IFMrefere-se à configuração da saída do transistor que comuta o sinal para o CLP. Existem dois tipos principais de saída: NPN (sinking) e PNP (sourcing). Em uma saída NPN, o sensor comuta o sinal para terra (0V) quando ativado, drenando a corrente da entrada do CLP. Em uma saída PNP, o sensor muda o sinal para a tensão de alimentação positiva (por exemplo, +24V) quando ativado, fornecendo corrente para a entrada do CLP. A escolha entre NPN e PNP depende do módulo de entrada do CLP. A maioria dos PLCs europeus (como a Siemens) usa entradas PNP, enquanto alguns PLCs asiáticos (como alguns modelos mais antigos da Omron) usam entradas NPN. É imprescindível verificar o tipo de entrada do CLP antes de selecionar o sensor. Muitos PLCs modernos suportam NPN e PNP, mas é sempre melhor verificar as especificações do módulo de entrada.
Além do tipo de saída, a tensão de alimentação do sensor deve ser compatível com a alimentação do CLP. A maioria dos sensores industriais IFM operam com tensões CC, normalmente 10-30 Vcc. Alguns sensores estão disponíveis em versões com alimentação CA. O sistema PLC geralmente fornece uma fonte de alimentação de 24 Vcc, que é compatível com a maioria dos sensores CC. Porém, é imprescindível consultar a ficha técnica do sensor para confirmar a tensão nominal e garantir que o sensor está dentro da capacidade de alimentação do CLP. O método de conexão é outro fator de compatibilidade. Os sensores estão disponíveis com cabos pré-cabeados, conectores plug-in (M8, M12) ou terminais de parafuso. A escolha do método de conexão depende do ambiente de instalação e da necessidade de flexibilidade. Os conectores M12 são os mais comuns em automação industrial, proporcionando uma conexão robusta, à prova d’água e fácil de desconectar e reconectar. A tabela a seguir fornece uma lista de verificação de compatibilidade elétrica para selecionar um sensor industrial IFM para um sistema PLC.
| Item | Verificar | Especificação típica do sensor IFM | Especificação comum de PLC |
| Tensão de alimentação | Faixa de tensão compatível | 10-30V CC | 24V CC |
| Tipo de saída | Compatibilidade NPN ou PNP | PNP ou NPN (verificar modelo) | Verifique as especificações do módulo de entrada PLC |
| Tipo de sinal de saída | Digital ou analógico | Digital (PNP/NPN) ou Analógico (4-20mA, 0-10V) | Módulo de entrada digital ou analógico necessário |
| Corrente de carga | Consumo atual máximo | Normalmente 100-200 mA | Verifique a capacidade do módulo de entrada PLC |
| Tipo de conexão | Conector compatível | M12, M8 ou cabo | Verifique o bloco terminal ou conector do PLC |
| Suporte Link IO | Protocolo de comunicação | Link IO V1.1 | Verifique a capacidade do mestre PLC Link IO |
Ao verificar sistematicamente esses parâmetros elétricos, os engenheiros podem garantir que o Sensor Industrial IFM e o sistema PLC sejam totalmente compatíveis, evitando dores de cabeça de integração e garantindo uma operação confiável do sistema. Nossa equipe emAutomação de luz flutuanteconhece bem esses requisitos de compatibilidade e pode ajudar na verificação cruzada de especificações para garantir uma integração perfeita.
O ambiente operacional é um fator crítico que pode afetar drasticamente o desempenho e a confiabilidade do sensor. Um Sensor Industrial IFM que funciona perfeitamente em um laboratório limpo e com temperatura controlada pode falhar rapidamente em um ambiente industrial hostil. O ambiente impõe restrições ao design do sensor, incluindo sua classificação de proteção contra ingresso (IP), material do invólucro e tolerância à temperatura. Três ambientes industriais típicos ilustram a gama de desafios que os sensores devem suportar.
Caso 1: Planta de Processamento de Alimentos — Alta Umidade e Lavagem Química.Uma planta de processamento de alimentos requer sensores que possam suportar lavagens frequentes de alta pressão com agentes de limpeza. O ambiente é úmido e úmido, com temperaturas variando de -10°C no armazenamento refrigerado a +40°C na área de processamento. Os sensores devem ser construídos com alta classificação IP (IP69K para lavagem) e material de invólucro que seja resistente à corrosão e ataque químico. Invólucros de aço inoxidável com superfícies lisas (para evitar o crescimento bacteriano) são a escolha preferida. Sensores fotoelétricos com vedações robustas também são essenciais para evitar a entrada de umidade. Para esta aplicação, a classificação IP e a seleção do material são os critérios de seleção primários, e a faixa de detecção ou velocidade do sensor pode ser secundária.
Caso 2: Célula de Soldagem Automotiva — Alta Temperatura e Ruído Eletromagnético.Uma célula de soldagem automotiva cria um ambiente desafiador para sensores. A área está sujeita a altas temperaturas provenientes de operações de soldagem, que podem chegar até 150°C. Além disso, equipamentos de soldagem geram interferência eletromagnética (EMI) significativa, que pode causar falsos disparos em sensores sem blindagem adequada. Os sensores neste ambiente exigem classificações de alta temperatura (até 85°C ou mais), blindagem EMI robusta e, muitas vezes, arranjos de montagem especiais para protegê-los contra respingos de solda. Sensores indutivos com alta frequência de comutação e boa imunidade EMI são frequentemente preferidos para esta aplicação. A classificação de temperatura e a imunidade EMI são os fatores críticos.
Caso 3: Fábrica de Cimento — Alta Poeira e Vibração.Uma fábrica de cimento é um ambiente empoeirado e hostil, com altos níveis de partículas transportadas pelo ar. Os sensores estão expostos a vibrações constantes de britadores e transportadores. O sensor deve ser à prova de poeira (classificação IP6X) e ter um invólucro robusto o suficiente para suportar vibrações contínuas. Os sensores fotoelétricos são muitas vezes inadequados para este ambiente devido ao acúmulo de poeira na óptica, que pode bloquear o feixe de luz. Sensores indutivos, com seu design independente e selado, costumam ser a escolha preferida. Sensores ultrassônicos também podem ser usados se forem projetados com invólucros robustos. Para este ambiente, a classificação IP, o material da caixa e a resistência à vibração são os principais fatores de seleção.
A tabela a seguir fornece um resumo das considerações ambientais e seu impacto na seleção do sensor.
| Fator Ambiental | Desafio típico | Especificação do sensor afetada | Solução recomendada |
| Umidade / Alta Umidade | Entrada de água, corrosão | Classificação IP, material da caixa | IP67/IP69K, caixa de aço inoxidável |
| Temperatura Extrema | Degradação de desempenho, falha | Faixa de temperatura operacional | Sensores de ampla temperatura (-40°C a +85°C) |
| Poeira/Partículas | Bloqueio óptico, contaminação | Classificação IP, tipo de sensor | Sensores indutivos, sensores ultrassônicos, IP6X |
| Vibração / Choque | Danos mecânicos, conexões soltas | Material da carcaça, montagem | Carcaça de aço inoxidável, montagem segura |
| Interferência Eletromagnética (EMI) | Falso acionamento | Classificação EMC, tipo de sensor | Sensores com alta imunidade EMC, cabos blindados |
| Exposição Química | Degradação habitacional | Material da Habitação | Caixa revestida de PTFE ou cerâmica |
Compreender as demandas ambientais de sua aplicação é essencial para selecionar um Sensor Industrial IFM que fornecerá serviço confiável e de longo prazo. Nossa equipe emComércio de automação de luz flutuante Co., Ltd.pode ajudá-lo a avaliar as condições ambientais da sua aplicação e recomendar as especificações apropriadas do sensor para garantir um desempenho robusto.
No passado, os sensores industriais eram dispositivos simples que forneciam um sinal binário ao PLC: ligado ou desligado. O PLC recebeu um sinal que indicava a presença ou ausência de um objeto e nada mais. Hoje, o cenário de comunicação para sensores industriais evoluiu dramaticamente. ModernoSensor Industrial IFMsuporta protocolos de comunicação avançados, como IO-Link, que transforma o sensor de um simples switch em um dispositivo inteligente e rico em dados. IO-Link não é apenas um padrão de comunicação; é uma mudança de paradigma que aprimora a integração sensor-PLC, desbloqueando novos recursos que antes eram impossíveis.
Link IO é um protocolo de comunicação ponto a ponto que permite a troca de dados entre um sensor e o CLP (ou um mestre IO-Link). Ao contrário das E/S discretas tradicionais, onde o sensor envia apenas um sinal digital, o IO-Link permite comunicação bidirecional. O PLC pode não apenas ler o status de comutação do sensor, mas também acessar informações detalhadas de diagnóstico, ler parâmetros do processo e até mesmo reconfigurar o sensor remotamente. Isto é um divisor de águas para a automação industrial. Por exemplo, um Sensor Industrial IFM com capacidade IO-Link pode fornecer informações sobre a qualidade da detecção (intensidade do sinal), a temperatura do sensor, suas horas de operação e até mesmo seu status de diagnóstico interno. Esses dados podem ser usados pelo PLC ou por um sistema de nível superior para manutenção preditiva, otimização de processos e controle de qualidade.
Os benefícios do IO-Link para integração sensor-PLC são substanciais. Considere uma linha de produção com centenas de sensores. Com E/S discreta tradicional, o PLC recebe apenas um conjunto limitado de sinais. Se um sensor falhar, o PLC poderá detectar uma perda de sinal, mas não sabe por quê. A equipe de manutenção deve inspecionar fisicamente o sensor para diagnosticar o problema. Com o IO-Link, o PLC recebe um alerta de diagnóstico indicando exatamente qual sensor está falhando e por quê (por exemplo, "Sensor 37 - Sinal muito fraco, é necessária limpeza"). Isso reduz significativamente o tempo de solução de problemas e minimiza o tempo de inatividade. Além disso, com o IO-Link, o PLC pode alterar as configurações do sensor (como a distância de detecção ou o tempo de saída) sem exigir uma conexão física ao sensor. Isso facilita a adaptação do sistema às mudanças nos requisitos de produção.
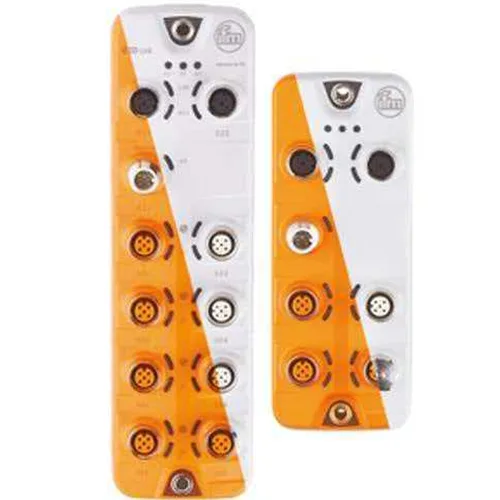
A integração de um Sensor Industrial IFM com IO-Link em um sistema PLC envolve três componentes: o sensor (com capacidade IO-Link), o mestre IO-Link (um módulo que faz a interface entre o sensor e o fieldbus do PLC) e o próprio PLC. O mestre IO-Link é conectado ao CLP através de um fieldbus (como PROFINET, EtherNet/IP ou EtherCAT). O mestre se comunica com o sensor utilizando o protocolo IO-Link e depois traduz os dados para o fieldbus do CLP. Esta arquitetura simplifica significativamente a fiação: um único cabo de 4 condutores conecta o sensor ao mestre e um único cabo fieldbus conecta o mestre ao CLP. Isto contrasta fortemente com a abordagem tradicional, onde cada sinal discreto requer seu próprio fio dedicado. A tabela a seguir fornece um resumo dos principais benefícios do IO-Link para integração sensor-PLC.
| Recurso | E/S discreta tradicional | Link IO |
| Direção de dados | Unidirecional (sensor para PLC) | Bidirecional (sensor ↔ PLC) |
| Informações disponíveis | Sinal binário (ligado/desligado) | Sinal binário + diagnóstico + dados do processo |
| Configuração remota | Não é possível | Sim (as configurações do sensor podem ser alteradas remotamente) |
| Fiação | Fios individuais para cada sinal | Cabo único de 4 condutores por sensor |
| Diagnóstico | Básico (sinal presente/ausente) | Detalhado (qualidade do sinal, temperatura, horas de operação) |
| Manutenção Preditiva | Limitado | Habilitado por dados de diagnóstico |
Nossa equipe emComércio de automação de luz flutuante Co., Ltd.pode auxiliar no projeto e implementação de redes de sensores baseadas em IO-Link, fornecendo orientação sobre seleção de sensores, configuração mestre e programação de PLC. Reconhecemos que a transição da E/S tradicional para o IO-Link é uma decisão estratégica que pode melhorar significativamente as capacidades e o desempenho do seu sistema de automação.
Ao selecionar umSensor Industrial IFM, é tentador concentrar-se apenas no preço de compra inicial. No entanto, o verdadeiro custo de um sensor vai muito além do seu custo de aquisição. O custo total de propriedade (TCO) inclui o custo de instalação, operação, manutenção e, mais significativamente, o custo do tempo de inatividade resultante de falha do sensor. Um sensor um pouco mais caro, mas significativamente mais confiável, pode economizar dezenas de milhares de dólares para uma fábrica ao longo de sua vida útil. Portanto, avaliar a confiabilidade a longo prazo é um componente crítico do processo de seleção.
A confiabilidade de um sensor industrial é normalmente quantificada pelo seu Tempo Médio entre Falhas (MTBF). Um MTBF alto indica um sensor confiável que provavelmente não falhará durante sua vida útil esperada. Os sensores IFM são conhecidos por seu design robusto e de alta qualidade, com valores de MTBF que estão entre os melhores do setor. Contudo, o MTBF não é o único factor a considerar. A robustez do sensor aos fatores ambientais, a sua imunidade à interferência eletromagnética e a sua resistência ao estresse físico também contribuem para a sua confiabilidade a longo prazo. Um sensor alojado em um invólucro robusto de aço inoxidável e com uma classificação IP alta tem maior probabilidade de sobreviver em um ambiente industrial severo do que um com um invólucro de plástico e uma classificação IP inferior.
Vamos considerar um cenário para ilustrar a importância do TCO. Uma fábrica possui 100 sensores instalados em uma linha de produção crítica. A fábrica funciona 24 horas por dia, 7 dias por semana, 365 dias por ano. Cada hora de inatividade custa à fábrica US$ 10.000 em perda de produção. A falha de um sensor, em média, resulta em 2 horas de inatividade para solução de problemas, substituição e reinicialização. Se um sensor de baixo custo tiver uma taxa de falha de 1 falha por ano (MTBF de 8.760 horas), o custo do tempo de inatividade somente desse sensor será de US$ 20.000 por ano (US$ 10.000 x 2 horas). Se um sensor industrial IFM de alta qualidade tiver uma taxa de falhas de 0,1 falhas por ano (MTBF de 87.600 horas), o custo do tempo de inatividade será de apenas US$ 2.000 por ano. A diferença é de US$ 18.000 por sensor, apenas pelo tempo de inatividade. Esta é uma ilustração dramática de por que o TCO é mais importante que o custo inicial. A tabela a seguir fornece uma estrutura para avaliar a confiabilidade do sensor e o TCO.
| Fator de Confiabilidade | Sensor de baixa confiabilidade | Sensor IFM de alta confiabilidade | Impacto no TCO |
| MTBF (horas) | 8.760 (1 ano) | 87.600 (10 anos) | Menor MTBF aumenta a frequência do tempo de inatividade |
| Classificação IP | IP65 | IP67/IP69K | Classificação IP mais baixa aumenta o risco de entrada |
| Imunidade EMC | Básico | Alto | A baixa imunidade EMC leva a falsos gatilhos |
| Faixa de temperatura | -10°C a +60°C | -25°C a +85°C | Faixa estreita limita a flexibilidade da aplicação |
| Qualidade dos Materiais | Carcaça de plástico | Carcaça de aço inoxidável | O plástico degrada-se mais rapidamente em ambientes agressivos |
| Capacidade de diagnóstico | Nenhum | Link IO com diagnóstico | Nenhum diagnóstico aumenta o tempo de solução de problemas |
Para avaliar o TCO de um sensor, recomendamos um cálculo simples: (Número de sensores) x (Taxa de falhas) x (Custo de tempo de inatividade por falha) x (Vida útil esperada). Ao considerar o custo do tempo de inatividade e a confiabilidade do sensor, você pode tomar uma decisão informada que prioriza o valor a longo prazo em detrimento do custo a curto prazo. Nossa equipe emComércio de automação de luz flutuante Co., Ltd.pode fornecer os dados necessários sobre a confiabilidade e desempenho do sensor para apoiar esta avaliação.
Pergunta 1: Como posso confirmar a compatibilidade de um Sensor Industrial IFM com meu sistema PLC existente?
Resposta: A compatibilidade depende de três fatores principais: tipo de saída (NPN vs. PNP), tensão de alimentação (normalmente 10-30 Vcc) e protocolo de comunicação (E/S discreta padrão ou IO-Link). Primeiro, verifique as especificações do módulo de entrada do CLP para determinar o tipo de saída necessário. A maioria dos PLCs europeus (Siemens) utiliza entradas PNP. Em seguida, verifique se a tensão de alimentação do sensor corresponde à fonte de alimentação do CLP (geralmente 24 Vcc). Por fim, se desejar utilizar recursos avançados, confirme se seu CLP suporta IO-Link ou se possui um módulo mestre IO-Link instalado. Nossa equipe da Floating Light Automation Trade Co., Ltd. pode ajudar nesta avaliação de compatibilidade e fornecer uma referência cruzada para seu modelo de PLC específico.
Pergunta 2: Quais são as principais diferenças entre os sensores de saída NPN e PNP e quando devo escolher cada um?
Resposta: A principal diferença é a lógica de comutação. Em uma saída NPN (sinking), o sensor conecta a carga ao terra (0V) quando ativado. Em uma saída PNP (fonte), o sensor conecta a carga à tensão de alimentação positiva (por exemplo, +24V) quando ativado. A escolha depende do módulo de entrada do seu CLP. A maioria dos PLCs europeus e modernos usam entradas PNP, enquanto alguns PLCs mais antigos ou asiáticos usam NPN. Se o seu PLC suportar ambos (a maioria suporta), escolha o tipo de saída que seja mais conveniente para sua fiação e considerações de segurança. Nossa equipe pode ajudá-lo a identificar o tipo de saída correto para o seu sistema PLC.
Pergunta 3: Meu sensor parece disparar aleatoriamente. O que poderia estar causando isso e como posso corrigi-lo?
Resposta: O disparo aleatório é frequentemente causado por interferência eletromagnética (EMI) de motores próximos, equipamentos de soldagem ou outros dispositivos de alta potência. Primeiro, verifique o roteamento do cabo do sensor; certifique-se de que não esteja paralelo aos cabos de alimentação. Se a EMI for a causa, você poderá usar sensores com maior imunidade EMC (a maioria dos sensores IFM tem boa imunidade), instalar cabos blindados ou usar um sensor com um princípio de detecção diferente (por exemplo, indutivo versus fotoelétrico). Outras causas incluem vibração, flutuações de temperatura ou sensor desalinhado. Recomendamos uma inspeção sistemática da instalação e do ambiente para identificar a causa raiz. Se o problema persistir, entre em contato com nossos especialistas em automação para um diagnóstico detalhado.
Pergunta 4: Qual é o principal benefício de usar um sensor IO-Link em vez de um sensor discreto tradicional?
Resposta: Os sensores IO-Link oferecem benefícios significativos em relação aos sensores discretos tradicionais. Eles oferecem comunicação bidirecional, permitindo que o PLC não apenas leia o estado de comutação, mas também acesse dados detalhados de diagnóstico e processo, incluindo intensidade do sinal, temperatura e horas de operação. Isso permite manutenção preditiva e configuração remota, reduzindo o tempo de inatividade. O IO-Link também simplifica a fiação, pois utiliza um único cabo de 4 condutores para alimentação e dados. Além disso, os sensores IO-Link podem ser configurados com vários conjuntos de parâmetros, permitindo-lhes adaptar-se a diferentes aplicações sem substituição física. Para uma avaliação detalhada dos benefícios para sua aplicação, entre em contato com nossa equipe da Comércio de automação de luz flutuante Co., Ltd.
Pergunta 5: Quais são os sinais de que um Sensor Industrial IFM está chegando ao fim de sua vida útil e deve ser substituído?
Resposta: Os sinais de que um sensor está chegando ao fim de sua vida útil incluem: aumento do tempo de resposta (comutação mais lenta), alcance de detecção reduzido, disparos falsos intermitentes, danos visíveis ao invólucro ou cabo e uma queda consistente na qualidade do sinal (se monitorado via IO-Link). Se o sensor não estiver equipado com diagnóstico, você poderá usar um multímetro para verificar a tensão ou corrente de saída. Como regra geral, os sensores em ambientes agressivos devem ser substituídos a cada 5 a 8 anos como parte de um plano de manutenção proativo. Nossa equipe pode fornecer orientação sobre a expectativa de vida útil do sensor e recomendar um cronograma de substituição para sua aplicação.
Comércio de automação de luz flutuante CO., LTD.é um fornecedor global de componentes de automação industrial, dedicado a fornecer peças de automação genuínas, confiáveis e de alto desempenho para integradores de sistemas, construtores de máquinas, fabricantes e equipes de manutenção em todo o mundo. Somos especializados em marcas líderes, incluindo Allen Bradley, Siemens, Omron, Keyence, SICK e IFM, abrangendo PLCs, IHMs, servo-drives, motores, sensores, sistemas de visão, componentes de segurança e módulos de comunicação industrial. Cada produto que fornecemos é autêntico, rastreável e testado, ajudando nossos clientes a reduzir o tempo de inatividade, melhorar a produtividade e construir sistemas de automação estáveis.
Com anos de experiência em fornecimento de automação industrial e fornecimento internacional, construímos uma cadeia de fornecimento global estável e trabalhamos em estreita colaboração com canais autorizados e parceiros confiáveis. Nossa missão é simples: tornar as peças de automação originais fáceis de encontrar, rápidas de entregar e seguras de usar. Atendemos clientes nos setores automotivo, eletrônico 3C, alimentos e bebidas, embalagens, logística, energia e processos. Quer você precise de peças de reposição individuais, pedidos em lote ou suporte técnico para substituição e atualizações, nossa equipe de especialistas em automação está pronta para fornecer cotação rápida, seleção profissional de produtos e serviço pós-venda confiável. Na Floating Light Automation, acreditamos na qualidade, autenticidade e confiança do cliente - não somos apenas um fornecedor, mas seu parceiro de automação confiável.
Selecionando o certoSensor Industrial IFMpara o seu sistema PLC é uma decisão que requer uma avaliação sistemática do tipo de sensor, compatibilidade elétrica, condições ambientais, protocolos de comunicação, confiabilidade e custo total de propriedade. Seguindo o processo estruturado de tomada de decisão descrito neste artigo, você pode selecionar com segurança um sensor que não apenas atenda aos requisitos técnicos de sua aplicação, mas também forneça confiabilidade e economia a longo prazo. A chave é evitar uma abordagem de “tamanho único” e combinar cuidadosamente o sensor com as demandas específicas da aplicação.
Na Floating Light Automation Trade Co., Ltd., temos o compromisso de ajudá-lo a navegar neste complexo processo de seleção. Nossa equipe de especialistas em automação possui profundo conhecimento técnico dos produtos IFM Industrial Sensor e sua integração com sistemas PLC. Fornecemos orientação especializada, cotações rápidas e precisas e suporte pós-venda confiável. Convidamos você a entrar em contato conosco para qualquer assistência na seleção de sensores, suporte técnico ou fornecimento de produtos. Deixe-nos ajudá-lo a construir um sistema de automação mais confiável, eficiente e produtivo. Contate hoje mesmo a Comércio de automação de luz flutuante Co., Ltd.para obter orientação especializada sobre como selecionar o sensor industrial IFM certo para o seu sistema PLC e descobrir como nossos produtos originais podem aprimorar suas operações de automação industrial.